En räckeskonstruktion, ett beslag eller ett verktyg kan se robust ut, men utan rätt korrosionsskydd börjar stålet ändå brytas ned av fukt, salt och smuts. Galvanisering innebär att metallen täcks med ett skyddande zinkskikt, men resultatet beror på vilken metod som används, hur tjock beläggningen är och hur konstruktionen är utformad. Här går jag igenom processen, skillnaden mellan varmförzinkning och elförzinkning samt vad du bör kontrollera när du väljer byggmaterial och verktyg.
Ett zinkskikt skyddar bäst när material, miljö och utförande passar ihop
- Varmförzinkning ger ett tjockt och tåligt skydd för stål utomhus.
- Zinken skyddar även små repor genom en katodisk, offeranodisk verkan.
- Enligt SS-EN ISO 1461 ligger minsta genomsnittliga skikttjocklek ofta mellan 45 och 85 µm, beroende på stålets tjocklek.
- Elförzinkning passar främst när ytan ska vara jämn och belastningen på korrosionsskyddet är lägre.
- Dräneringshål, rätt stålkvalitet och reparation efter kapning eller svetsning påverkar livslängden mer än många tror.
Vad zinkskyddet faktiskt gör för stålet
Stål rostar när järnet reagerar med syre och fukt. Zinkskiktet fungerar dels som en fysisk barriär, dels som ett elektrokemiskt skydd. Om ytan får en mindre repa offrar sig zinken framför stålet och bromsar rostangreppet även i området nära skadan.
Med tiden bildas dessutom en tunn, stabil yta av zinkens korrosionsprodukter. Den brukar kallas patina och gör att den fortsatta nedbrytningen går långsammare. Jag tycker att detta är en av de stora styrkorna med förzinkat stål, eftersom skyddet inte är beroende av att färgskiktet förblir helt i varje punkt.
Det betyder däremot inte att materialet är odödligt. Stående vatten, vägsalt, kemikalier och kontakt med andra metaller kan påskynda angrepp. I kustmiljö eller där konstruktionen utsätts för salt vintertid behöver man därför bedöma både miljön och den önskade livslängden innan man beställer materialet.
Så går varmförzinkningen till
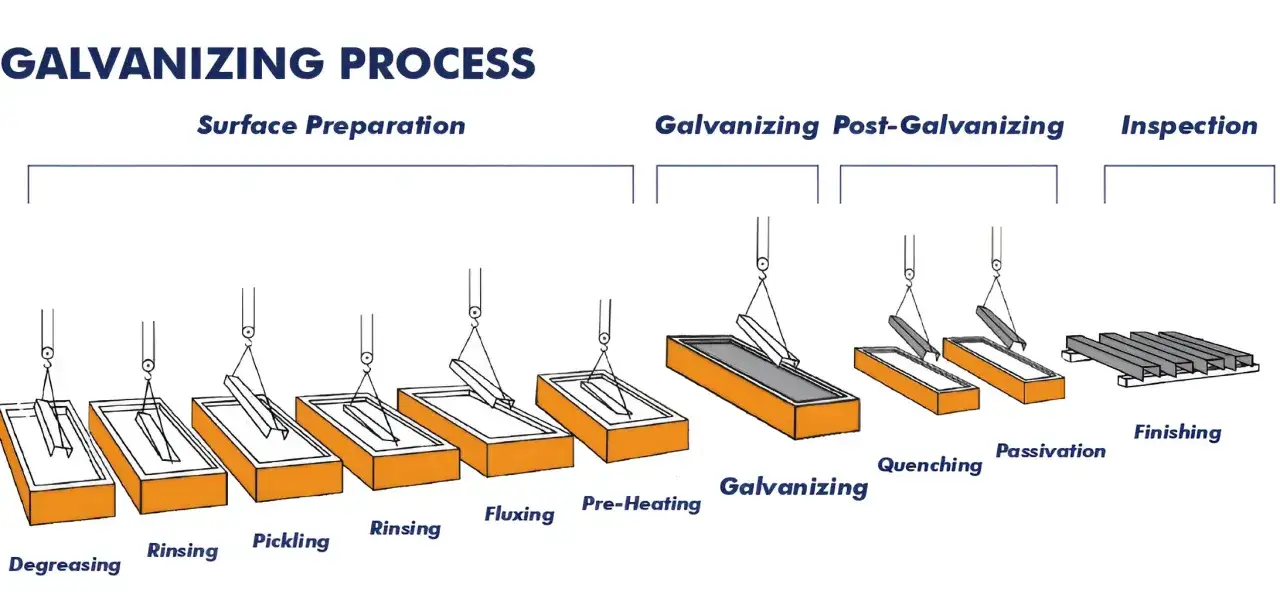
Vid styckvis varmförzinkning rengörs ståldetaljen först från olja, rost och glödskal. Därefter passerar den normalt avfettning, betning och flussning innan den sänks ned i smält zink. Zinkbadet håller ungefär 450 °C, och när detaljen tas upp får den ett metallurgiskt bundet skikt av zink och järn-zinkfaser.
Det är skillnaden mot vanlig målning som ofta avgör valet. Färgen lägger sig ovanpå ytan, medan varmförzinkningen binder ihop skyddet med stålet. Processen täcker också insidor, hörn och svåråtkomliga delar, förutsatt att konstruktionen har rätt hål för luft, vätska och dränering.
Konstruktionen måste fungera i zinkbadet
Slutna profiler utan tillräckliga hål kan få problem när luft och vätska expanderar under behandlingen. Jag har sett många projekt där själva ytbehandlingen fått skulden, trots att den verkliga orsaken varit en olämpligt utformad konstruktion. Planera hål, lyftpunkter och fogar redan på ritningsstadiet, särskilt för räcken, stolpar, fackverk och större svetsade detaljer.
Svetsning efter behandlingen tar bort zinkskiktet runt fogen. Den ytan måste därför rengöras och repareras med ett lämpligt zinkrikt färgsystem eller annan godkänd metod. Det är nästan alltid bättre att förzinka efter att konstruktionen är färdigsvetsad än att försöka återställa ett skydd som har brutits på många ställen.
Varmförzinkat eller elförzinkat
De två metoderna blandas ofta ihop, men de är avsedda för olika behov. Vid elförzinkning fälls zink ut elektrokemiskt på ytan. Skiktet blir normalt tunnare och utseendet jämnare, medan varmförzinkning ger ett grövre och betydligt mer robust skydd.
| Metod | Typiska användningar | Styrka | Begränsning |
|---|---|---|---|
| Varmförzinkning | Räcken, stolpar, beslag, galler, balkar och utomhuskonstruktioner | Tjockt, slitstarkt och långvarigt korrosionsskydd | Ytan kan bli ojämnare och detaljerna måste utformas för doppning |
| Elförzinkning | Skruv, mindre beslag, inomhusdetaljer och komponenter med krav på jämn yta | Slät yta och god måttnoggrannhet | Mer begränsat skydd i fuktiga, salta eller hårt belastade miljöer |
| Zinkrik målning | Reparationer, svetsfogar och underhåll på befintligt stål | Kan appliceras på plats utan att detaljen behöver transporteras | Kräver noggrann rengöring och rätt skikttjocklek för att hålla |
För ett verktyg som förvaras torrt kan elförzinkning vara fullt tillräcklig. För en stolpe som står i marknära, fuktig miljö väljer jag däremot normalt varmförzinkat stål, eftersom den extra beläggningen ger en betydligt större säkerhetsmarginal.
Rätt val för byggmaterial och verktyg
För byggprojekt är varmförzinkade räcken, stegar, kabelstegar, grindar, infästningar och stålkonstruktioner vanliga exempel. De passar särskilt bra där ytan utsätts för regn men där man vill slippa återkommande målning. På tunnplåt används andra produktstandarder, och valet behöver anpassas till om materialet ska bockas, skruvas eller lackeras efteråt.
När förzinkning är ett bra val
- Utomhusdetaljer som ska tåla regn, snö och växlande temperaturer.
- Byggdelar där underhållsmålning är svår eller dyr att genomföra.
- Verktyg och tillbehör som riskerar kondens, till exempel vissa beslag, krokar och förvaringssystem.
- Ståldelar med många kanter och hörn där en vanlig färgfilm lätt skadas.
För handverktyg behöver du också tänka på grepp, precision och friktion. Ett kraftigt zinkskikt är inte automatiskt bättre på en rörtång eller en mätande komponent där måtten måste vara exakta. Där kan en tunnare ytbehandling, rostfritt stål eller en kombination av material vara mer funktionell.
Jag skulle också undvika att använda förzinkat stål utan kontroll i miljöer med starka syror, alkalier eller ständig kontakt med fukt. Korrosionsskyddet måste väljas efter exponeringen, inte bara efter hur blank eller grov ytan ser ut i butiken.
Skikttjocklek, standard och förväntad livslängd
SS-EN ISO 1461 anger krav på varmförzinkade järn- och stålföremål. För vanligt stål varierar miniminivåerna med godstjockleken. Tabellen visar typiska krav på lokal och genomsnittlig skikttjocklek enligt standarden.
| Stålets tjocklek | Minsta lokala skikt | Minsta medelskikt |
|---|---|---|
| Över 6 mm | 70 µm | 85 µm |
| Över 3 till och med 6 mm | 55 µm | 70 µm |
| 1,5 till och med 3 mm | 45 µm | 55 µm |
| Under 1,5 mm | 35 µm | 45 µm |
Det lokala värdet är inte samma sak som en enda mätning på den sämsta punkten. Kontroll görs över definierade områden och med flera mätningar. Enligt Nordic Galvanizers påverkas resultatet bland annat av stålets kemiska sammansättning, massa och förhållandena under behandlingen.
Vill du ha ett tjockare skikt i en särskilt utsatt miljö måste det sägas redan vid beställningen. Stålet behöver ha en sammansättning som gör att det reagerar rätt i zinkbadet. Mer zink går alltså inte alltid att beställa i efterhand utan att även materialvalet och specifikationen ändras.
Läs också: Hyvlat virke - Välj rätt dimension & undvik misstag
Miljön avgör mer än kalendern
Ett zinkskikt bryts ned snabbare i kustnära luft, på broar med vägsalt eller i industriell miljö än i ett torrt inlandslager. Boverket lyfter fram fuktiga miljöer som en tydlig riskfaktor för korrosion i byggmaterial. Därför bör du väga in avrinning, saltstänk, kondens och möjligheten att tvätta konstruktionen.
En konstruktion som kan torka mellan regnen håller ofta längre än en konstruktion med samma skikttjocklek där vatten blir stående. Jag brukar därför lägga minst lika mycket tid på detaljer som lutning, dränering och åtkomlighet som på själva valet av ytbehandling.
Vanliga misstag efter leverans
Det första misstaget är att kapa eller borra i detaljen utan att reparera den blottade stålytan. Även en liten kapad kant kan bli startpunkten för rost om vatten samlas där. Rengör ytan, avlägsna rost och använd ett reparationssystem som är avsett för zinkskydd.
Det andra är att måla direkt på en blank eller smutsig yta. Om du vill använda ett så kallat duplexsystem med zink och färg behöver ytan förberedas enligt färgtillverkarens anvisningar. Vidhäftningen avgörs av rengöring och rätt grundering, inte av hur tjockt färglagret är.
Vitrost är också något många tolkar fel. Det är en vitaktig beläggning som kan uppstå när färsk zink utsätts för fukt utan tillräcklig luftväxling. Den är inte automatiskt ett tecken på att stålet redan rostar, men kraftiga avlagringar bör hanteras så att fukten inte stängs inne mot ytan.
Vid svetsning eller slipning av förzinkat material krävs god ventilation och lämplig personlig skyddsutrustning. Upphettad zink kan bilda rök som irriterar luftvägarna, så arbete inomhus utan utsug är en dålig kompromiss även vid mindre reparationer.
Gör rätt från ritning till första underhållskontroll
För de flesta byggdelar utomhus är varmförzinkning ett starkt och rationellt val, särskilt när konstruktionen är rätt utformad från början. Jag skulle kontrollera fyra saker innan beställning: exponeringsmiljön, stålets tjocklek, kravet på skikttjocklek och hur kapning eller svetsning ska hanteras.
Välj elförzinkning när du främst behöver en jämn yta och måttnoggrannhet i en mildare miljö. Välj varmförzinkning när lång livslängd, tålighet och minskat underhåll väger tyngst. Den bästa lösningen är sällan den som bara ser mest blank ut, utan den som fortsätter fungera när byggdelen utsätts för verkligt väder, smuts och slitage.